鑫霖环保
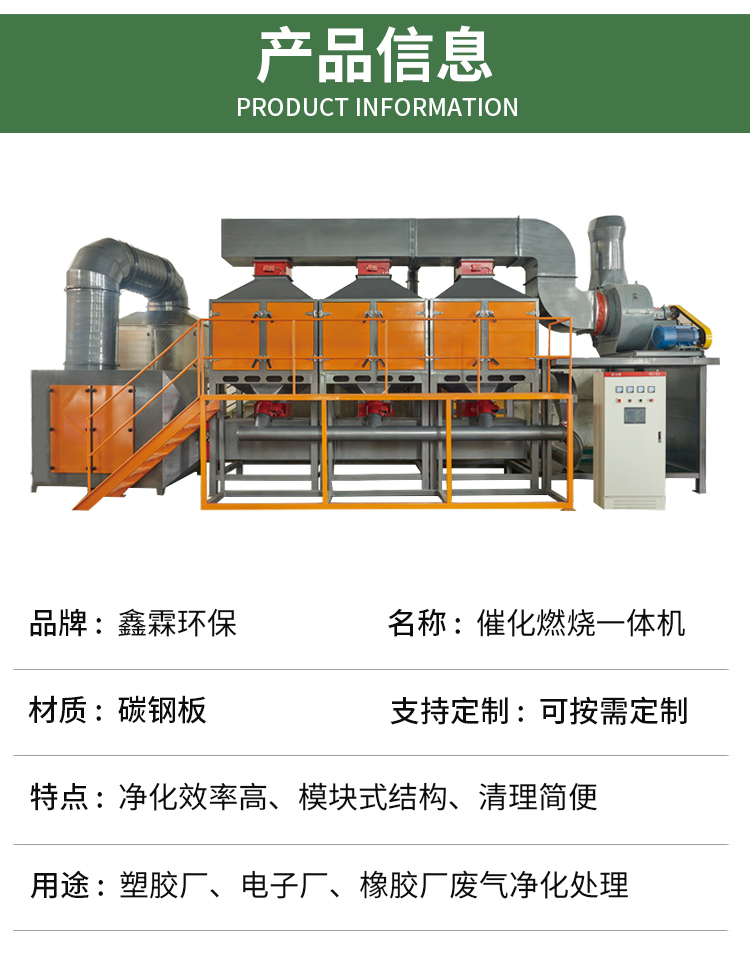
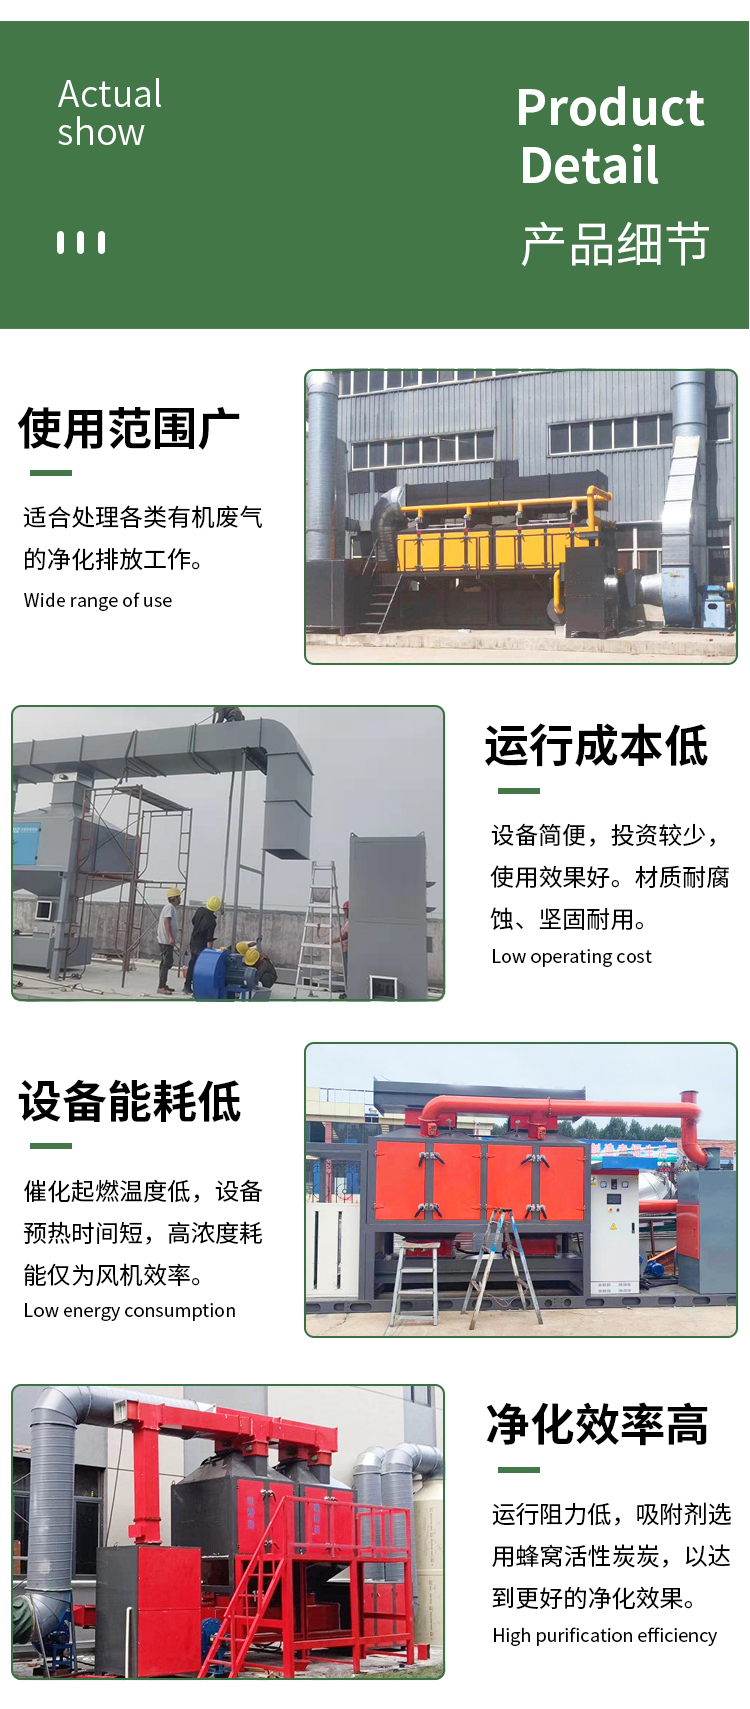
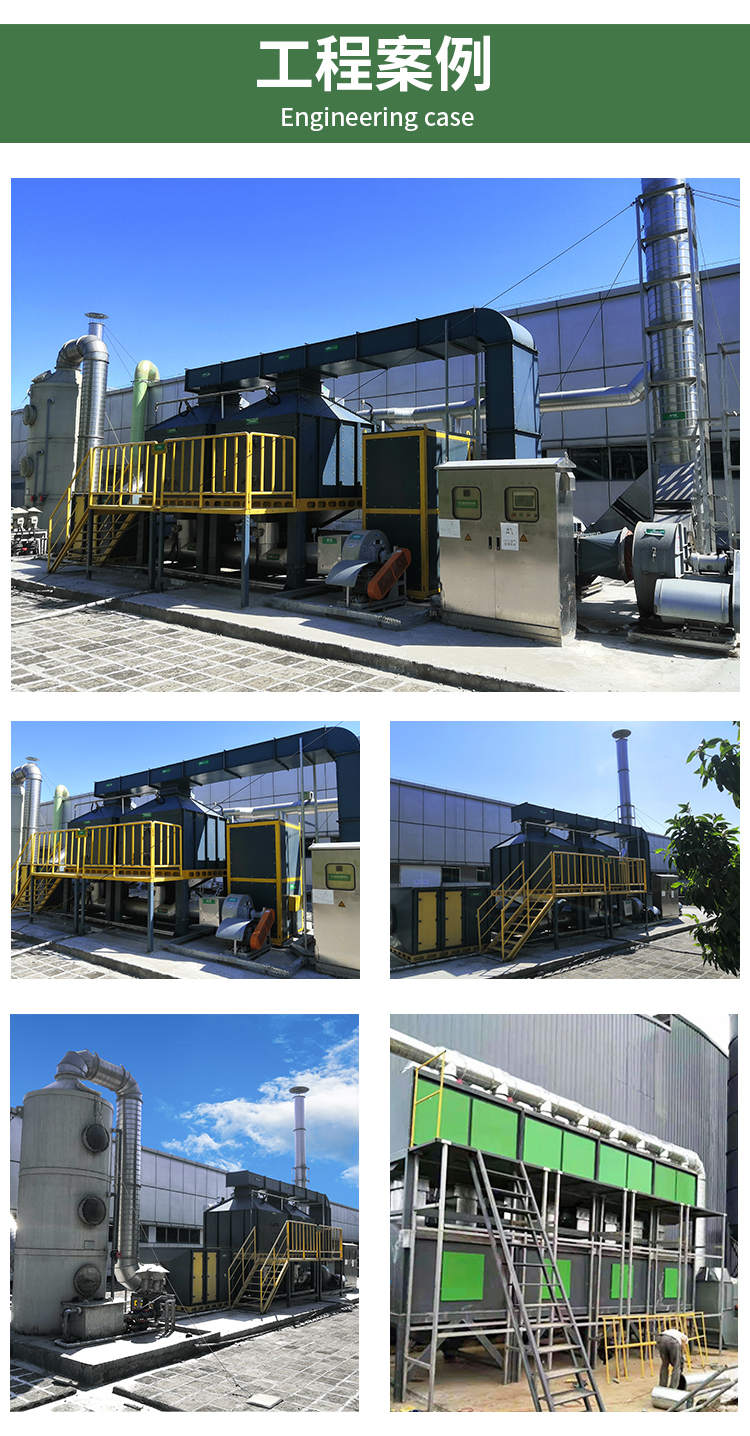
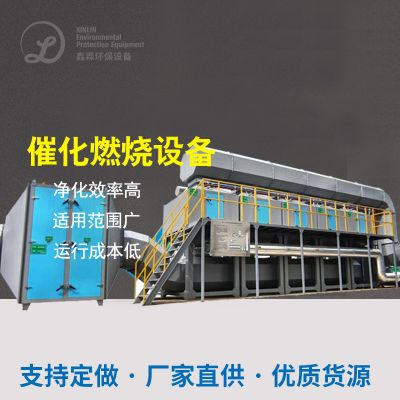
催化燃烧设备介绍
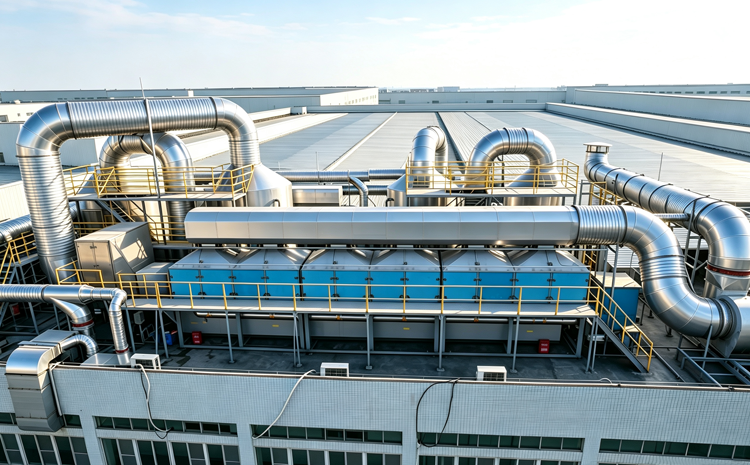
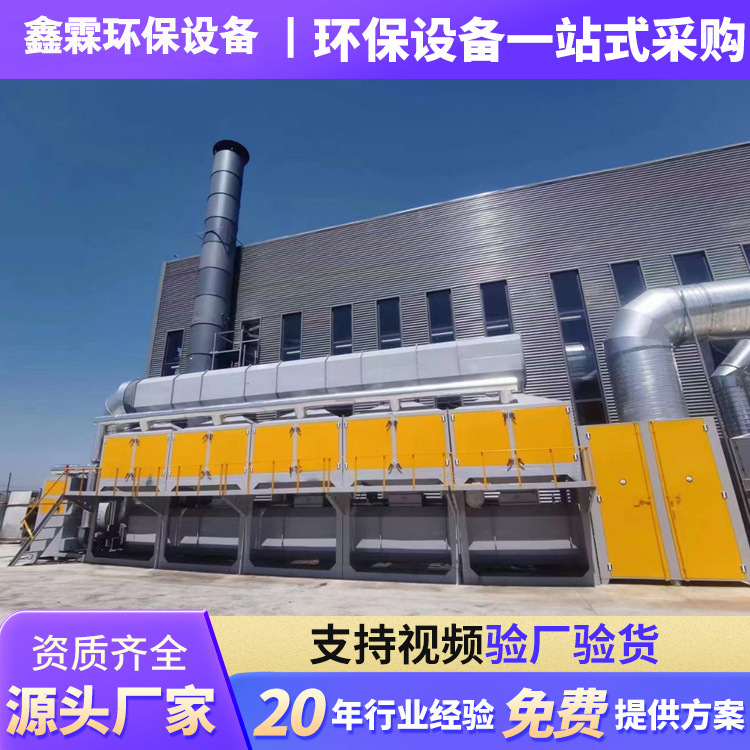
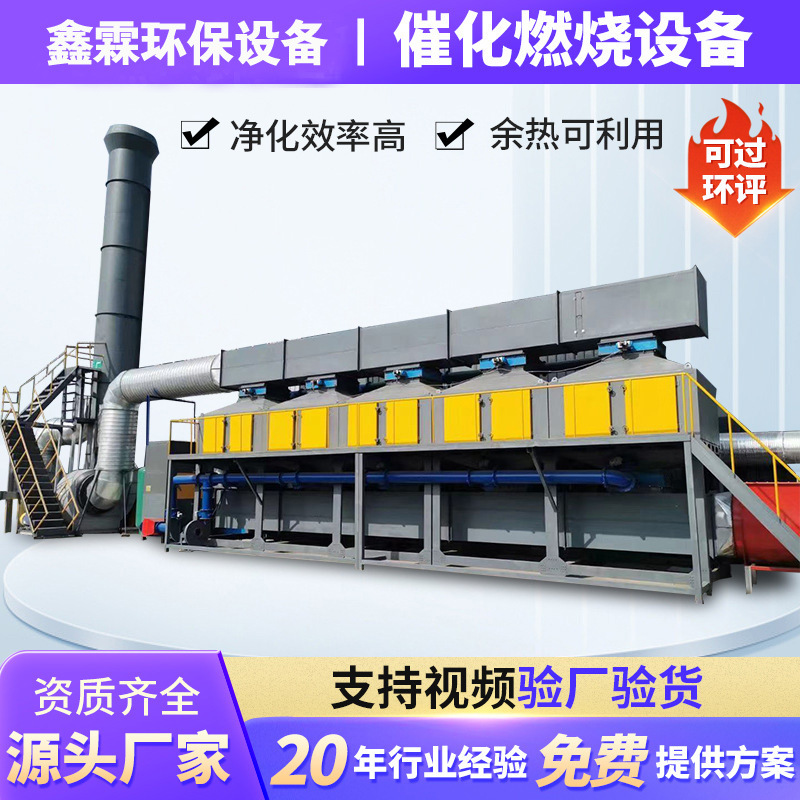
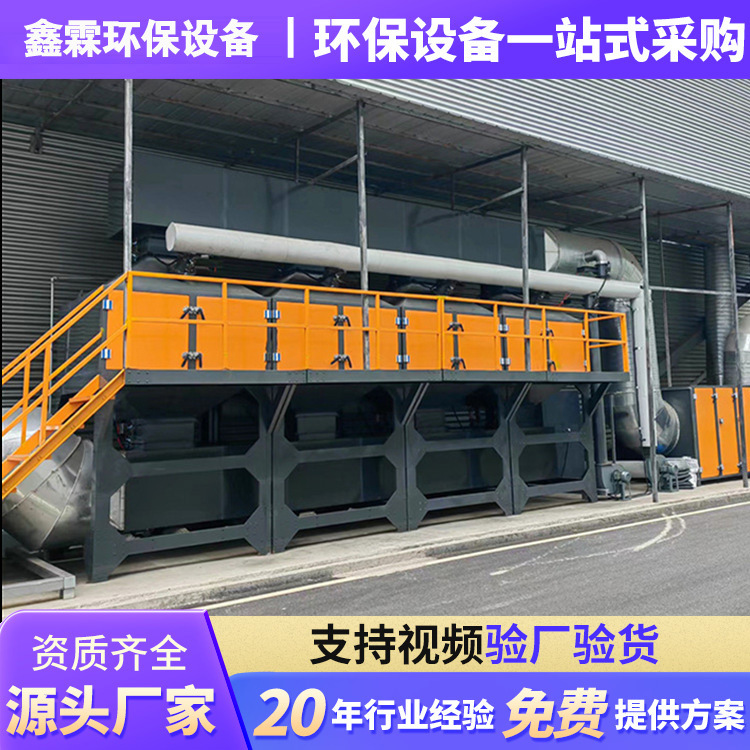
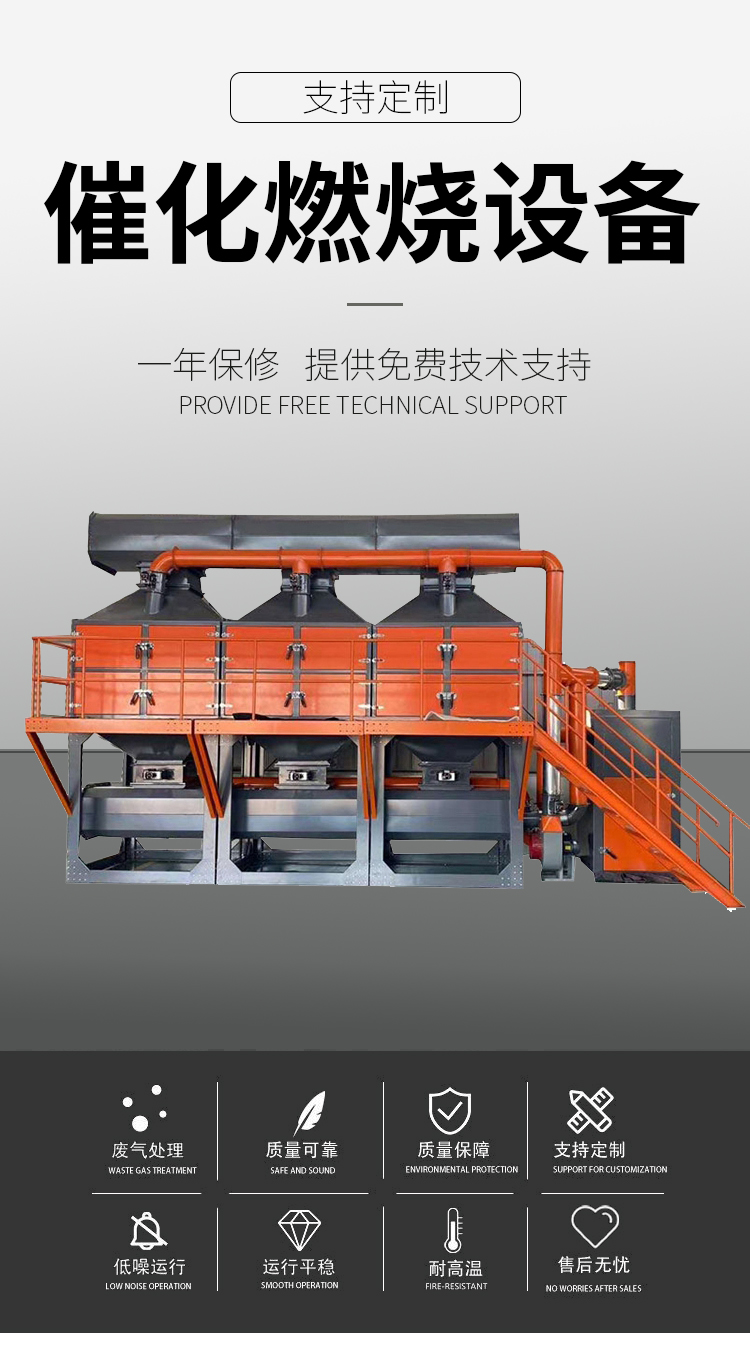
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
无机酸排放物是指可燃溶解性无机酸物,日常无明火引燃所需 650‑850℃持续高温;主机器内部设置铂、钯贵材料杂多酸的作用剂,减轻化学反馈反馈滋养能,排放物只需预热至 250‑350℃就好在杂多酸的作用剂表面成功氧化的物分离。 排放物溶液浓度未达标后,氧化的物导致的余热可以自给供水,主机器电预热自功停工,建立失火加载、低用电量业务。
二、整套设备结构组成
1. 预处理系统
湿式脱水器、除雾器、阻火器,脱水漆雾、煤尘、油滴、湿气,解决粒子物堵住了、涉及离子液体剂,构成离子液体剂食物中毒生效;阻火器妨碍回火,切实保障空机安全性高。
2. 余热换热系统
版式 / 管壳式热换器器,利用率烧燃完后的高热干净有机废水物提前预热温度过低待外理有机废水物,烟气余热回收利用率能达 90%,较大缩减加温耗电量。
3. 辅助加热单元
电加熱管居多,开机蓝屏加温、有机废水治理渗透压低于正常时自動集中供热,把有机废水治理加温至杂多酸的作用剂起燃湿度。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
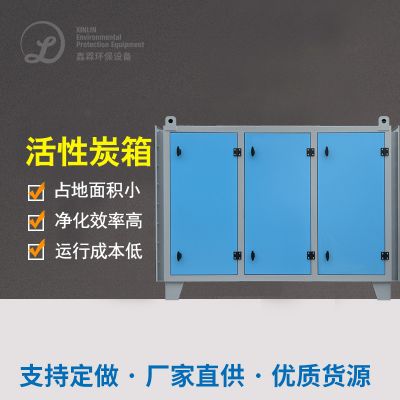
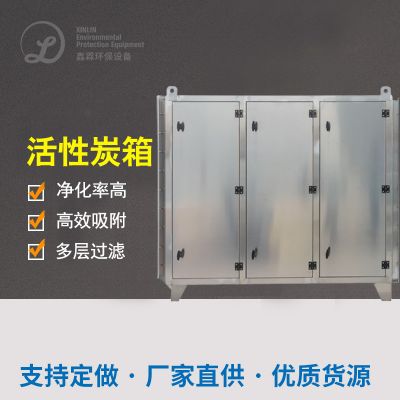
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
气味持续→干井式过虑除杂→板式热交换器器加温回升→电加温补温至不良反应平均温度→离子液体床空气氧化可溶解→高溫无尘室气味开始板式热交换器器加温新来气味→尾气变凉后烟筒考核标准摆放; 化学活化炭触控一体机机生产:狂风量稀气味先化学活化炭吸附性饱合 → 暖风脱附浓缩咖啡高质量浓度气味 → 进入离子液体烧室可溶解清理 → 余热收购 供求化学活化炭脱附可再生。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
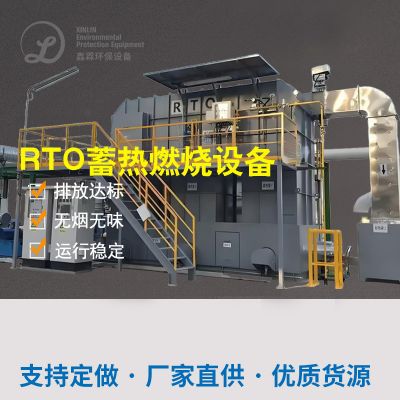
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
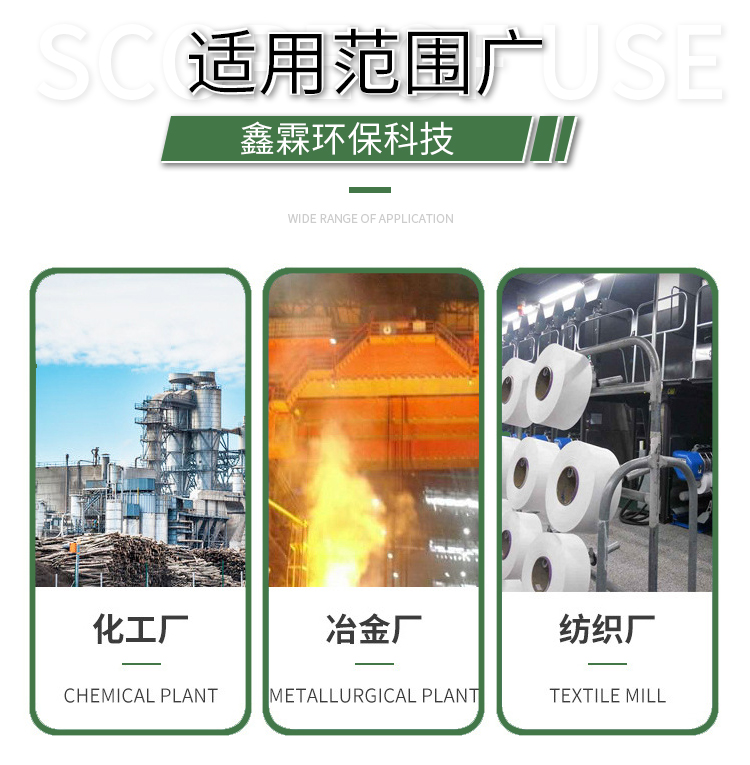
范围广代替各种各样造成有机肥料烟粉尘的代加服装厂: 车辆喷漆涂装工艺、打印uv墨水、塑胶制品注塑成型、丝包线代加工生产厂、五金机械 CNC、热溶胶、商品代加工生产厂、健康安全石油化工、实木家具静电喷涂、再生胶沥表、化学镀厂房烟粉尘综合治理等职业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信